


Washer Kunci Musim Semi Washer Datar
Cat:Mesin cuci logam
Mesin cuci datar dan mesin cuci pegas adalah aksesoris pengikat yang banyak d...
Lihat detailnya


Penghancuran benang adalah salah satu kegagalan yang paling mahal dan membingungkan dalam pengikatan industri. Ia dapat mengunci mur pada sekrup mesin dengan sangat erat sehingga pengikatnya terlepas sebelum sambungannya terpisah. Kunci untuk menghindari kondisi ini bukanlah satu lapisan ajaib; ini adalah kombinasi kecocokan ulir yang benar dan pencocokan kekerasan yang disengaja antara mur dan sekrup mesin. Ketika kedua faktor ini dikendalikan bersama-sama, rasa sakit dapat dicegah sebelum timbulnya penyakit.
Thread galling, juga disebut cold welding atau galling kejang, terjadi ketika dua permukaan logam berulir saling bergesekan di bawah tekanan tinggi. Las mikro yang terlokalisasi terbentuk pada titik tinggi, kemudian terkoyak, meninggalkan material yang kasar dan sobek. Setiap siklus menciptakan permukaan terbuka baru yang kemudian dilas kembali, dan prosesnya dipercepat dengan cepat.
Baja tahan karat austenitik seperti 304 dan 316 sangat rentan terhadap kerusakan karena lapisan oksidanya tipis dan perilaku pengerasannya menghasilkan partikel keausan yang keras dan abrasif. Namun, aluminium, titanium, dan bahkan baja karbon berlapis dapat menjadi rapuh jika terkena tekanan kontak yang parah.
Rasa sakit lebih mungkin terjadi ketika:
Kesesuaian ulir menentukan jumlah jarak bebas atau interferensi antara ulir yang dikawinkan. Pada pengencang seri inci, kelas 1A/1B, 2A/2B, dan 3A/3B menggambarkan peningkatan kekencangan. Pada pengencang metrik, pasangan toleransi umum seperti 6g/6H dan 6e/6H memberikan kontrol serupa terhadap pengikatan.
Fit penting karena mengontrol bagaimana beban didistribusikan ke seluruh thread yang terlibat. Kesesuaian yang benar akan menyebarkan beban penjepitan pada heliks yang panjang dan mengurangi tekanan lokal. Kesesuaian yang terlalu longgar memungkinkan beban terkonsentrasi pada beberapa benang pertama. Pemasangan yang terlalu ketat akan menimbulkan gesekan dan dapat memerangkap kontaminasi, serta kedua kondisi tersebut meningkatkan risiko kerusakan.
| Kelas Cocok | Deskripsi | Penggunaan Khas |
|---|---|---|
| 1A / 1B | Cocok dengan izin longgar | Perakitan cepat dengan benang berlapis atau sedikit rusak |
| 2A / 2B | Cocok normal | Rakitan sekrup dan mur mesin umum |
| 3A / 3B | Sangat pas | Sambungan presisi dengan torsi dan pelumasan terkontrol |
Selama desain, verifikasi diameter pitch efektif daripada hanya mengandalkan diameter mayor. Di sinilah izin dan campur tangan benar-benar muncul, dan di mana pencegahan yang menyakitkan itu menang atau kalah.
Pencocokan kekerasan sering disalahpahami. Mencocokkan bukan berarti membuat mur dan sekrup mesin menjadi identik. Kekerasan yang sama pada baja tahan karat austenitik yang sama meningkatkan risiko kerusakan karena kedua permukaan berubah bentuk, mengeras, dan sobek dengan cara yang sama. Pendekatan yang lebih andal adalah perbedaan kekerasan yang terkontrol.
Satu permukaan sengaja dibuat lebih keras dibandingkan permukaan lainnya, sehingga gerakan relatif diakomodasi dengan pembakaran, bukan pengelasan mikro. Pada rakitan baja tahan karat, ulir eksternal yang lebih keras pada sekrup mesin dikombinasikan dengan ulir internal yang dianil atau lebih lembut pada mur dapat mencegah kerusakan. Namun, perbedaannya harus dikontrol; perbedaan ekstrim dapat berubah menjadi pemotongan yang abrasif dan bukannya pengikatan yang mulus.
Pencocokan kekerasan yang benar bukan berarti kekerasan yang sama. Ini tentang hubungan yang disengaja yang mencegah dua permukaan berulir menyatu.
Memilih mur yang tepat adalah bagian dari keputusan ini, karena kondisi material mur, panjang ulir, dan distribusi kekerasan menentukan bagaimana beban dibagi ke sekrup mesin.
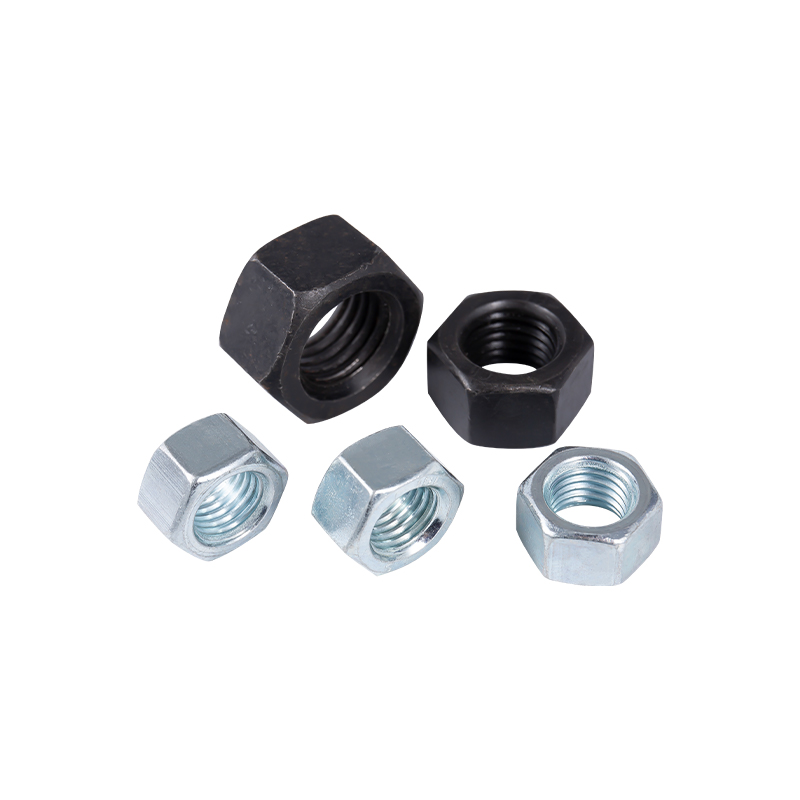 Flange dan Mur Pengunci untuk Pengikatan Tahan Getaran Pilihan ini mencakup jenis mur biasa, bergelang, dan mengunci sendiri. Desain flensa menambah area kontak dan stabilitas, sementara versi anti-longgar membantu mencegah kendornya benang akibat getaran atau perubahan suhu. Lihat Produk →
Pemasangan material juga bisa berhenti menyakitkan. Jika sekrup mesin terbuat dari baja tahan karat, mur yang terbuat dari perunggu silikon atau baja karbon berlapis akan mengurangi daya rekat. Namun di banyak produk industri, pilihan material ditentukan oleh persyaratan korosi, sehingga penyelesaian permukaan dan pelapisan menjadi pertahanan praktis.
Kekasaran permukaan dan kebersihan sangat penting. Benang halus memiliki gesekan yang lebih rendah, namun permukaan yang terlalu halus dapat meningkatkan daya rekat. Hindari menarik senyawa, pasir, partikel logam, dan kelembapan di dalam rakitan berulir. Kontaminan ini menciptakan titik tekanan lokal dan mempercepat pengelasan mikro.
| Bahan Kacang | Bahan Sekrup | Kecenderungan Sakit | Pendekatan Praktis |
|---|---|---|---|
| Baja tahan karat | Baja tahan karat | Tinggi | Gunakan pelumas dan perbedaan kekerasan yang terkontrol |
| Baja karbon | Baja tahan karat | Sedang | Pelapisan seng atau nikel mengurangi daya rekat |
| Perunggu silikon | Baja tahan karat | Rendah | Baik untuk pembongkaran dan layanan kelautan |
Perlakuan panas adalah cara paling langsung untuk mengontrol kekerasan mur dan sekrup mesin. Pengencang baja karbon berkekuatan tinggi dipadamkan dan ditempa untuk memenuhi kisaran kekerasan yang ditentukan. Sekrup mesin baja tahan karat dapat dikerjakan dengan dingin atau dianil dengan larutan untuk menciptakan hubungan kekerasan yang diperlukan untuk kinerja anti-pedas.
Karena pencocokan kekerasan memerlukan ketelitian, proses perlakuan panas harus konsisten di seluruh proses produksi. Tungku modern dengan atmosfir terkendali dan keseragaman suhu memungkinkan produsen untuk mencapai jendela kekerasan yang sempit daripada hanya memanaskan pengencang sampai terlihat cukup keras. Untuk memahami bagaimana keputusan proses ini memengaruhi komponen logam jadi, lihat panduan ini mengoptimalkan perlakuan panas industri .
Sekrup mesin heksagonal internal kepala tutup soket sering kali dipilih dalam rakitan presisi karena geometri penggeraknya memungkinkan penerapan torsi terkontrol dan perilaku tempat duduk yang lebih baik.
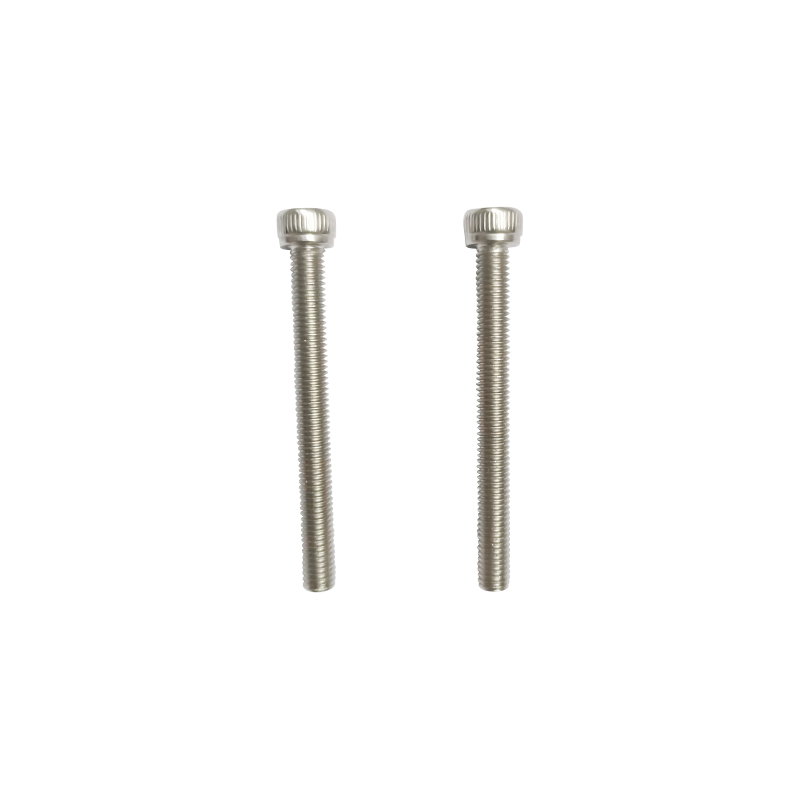 Sekrup Mesin Kepala Tutup Soket M4-0,7×8 SUS304 Sekrup baja tahan karat presisi dengan penggerak hex internal memungkinkan penerapan torsi terkontrol di ruang terbatas. Hasil akhir yang cerah dan desain benang penuhnya sesuai dengan rakitan presisi yang mengutamakan perilaku tempat duduk dan ketahanan terhadap korosi. Lihat Produk →
Bahkan dengan kesesuaian dan kekerasan yang benar, metode perakitan menentukan apakah benar-benar terjadi kerusakan. Penyebab paling umum terjadinya penyitaan mendadak bukanlah kesalahan desain; ini adalah proses perakitan yang menghasilkan terlalu banyak gesekan dan terlalu cepat.
Kecepatan perakitan adalah pemicu yang diketahui. Rotasi cepat menghasilkan lebih banyak panas lokal dan menyebabkan daya rekat lebih parah. Perlambatan akan mengurangi energi pada titik kontak untuk mengelas dan memberikan waktu bagi pelumas untuk tetap berada di zona ulir.
Mulailah dengan benang standar dan kelas fit. Konfirmasikan diameter efektif dengan pengukur ulir yang sesuai. Selanjutnya, tentukan persyaratan material dan kekerasan. Terakhir, tambahkan perawatan permukaan atau pelumas yang sesuai dengan lingkungan servis.
Jika sambungannya terbuat dari baja tahan karat dan kemudian harus dibongkar, gunakan anti-rebut berbahan dasar nikel dan hindari senyawa berbahan dasar tembaga, yang dapat menyebabkan korosi galvanik pada baja tahan karat. Untuk peralatan getar, pertimbangkan mur flensa atau mur pengunci, karena dapat mengubah jalur beban dan mengurangi gerakan mikro yang berubah menjadi fretting. SEBUAH panduan pemilihan pengikat yang lebih luas dapat membantu Anda menyeimbangkan pilihan ini dengan biaya dan ketersediaan.
Tidak. Kesesuaian ulir yang benar mengurangi tekanan kontak lokal dan meningkatkan distribusi beban, namun hal ini tidak menghilangkan kebutuhan akan kontrol kekerasan, persiapan permukaan, dan pelumasan. Pencegahan kerusakan memerlukan kombinasi kontrol desain dan perakitan.
Pada sebagian besar desain anti-galling, perbedaan kekerasan yang terkontrol digunakan. Benang luar yang lebih keras dengan benang dalam yang lebih lembut adalah hal biasa, namun kebalikannya juga dapat berfungsi jika bahan, pelapis permukaan, dan pelumas dipilih dengan cermat. Kuncinya adalah menghindari permukaan lunak yang identik dari kelompok paduan yang sama.
Tidak. Galling juga terjadi pada aluminium, titanium, dan logam ulet lainnya. Baja tahan karat adalah contoh industri yang paling umum karena penggunaannya yang luas, perilaku pengerasan kerja, dan lapisan oksida tipis.
Anti-rebut berbahan dasar nikel sering direkomendasikan untuk rakitan baja tahan karat. Senyawa berbahan dasar tembaga harus dihindari karena tembaga dapat menyebabkan korosi galvanik pada sambungan ulir baja tahan karat.
Pencegahan kerusakan benang dimulai dengan desain, bukan dengan pemeliharaan. Kesesuaian benang yang dipilih dengan cermat menyebarkan beban, hubungan kekerasan yang terkontrol mencegah pengelasan dingin, dan perakitan yang disiplin menjaga kedua permukaan terpisah cukup lama untuk memasang pengikat. Ketika prinsip-prinsip ini bekerja sama, mur dan sekrup mesin akan melakukan apa yang telah dirancang untuk dilakukan: menjepit sambungan tanpa menjadi satu bagian.
Produsen dengan pengalaman dalam pengolahan panas dan produksi pengikat, seperti Jiaxing Zhongke Metal Technology Co., Ltd., berada dalam posisi yang kuat untuk mendukung keputusan ini dengan kontrol proses yang mencakup mulai dari tungku hingga benang jadi.

Mesin cuci datar dan mesin cuci pegas adalah aksesoris pengikat yang banyak d...
Lihat detailnya
ZKL Seri 850 ℃ Pra-Vacuum Aluminium Fiber Welding Resistance Furnace adalah p...
Lihat detailnya
Seri ZKL 650 ℃ Tungku tempering tipe kotak cocok untuk proses perlakuan panas...
Lihat detailnya
ZKL Seri 650 ℃ tungku nitridasi gas tipe pit secara khusus dirancang untuk pe...
Lihat detailnya
Sekrup pengeboran mandiri pan adalah jenis pengikat yang banyak digunakan dal...
Lihat detailnya
Sekrup pengeboran diri heksagonal adalah pengikat yang efisien dan nyaman. Je...
Lihat detailnya
Countersunk, Raised-Countersunk, Trumpet, Pan Head, Round Head Washer dan Ova...
Lihat detailnya
Fitur desain sekrup self-tapping ekor datar adalah bahwa ekor memiliki tepi y...
Lihat detailnya+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
2155, Jalan Shuanglong, Distrik Nanhu, Jia Xing City, Provinsi Zhejiang
Hak Cipta © Jiaxing Zhongke Metal Technology Co., Ltd. Semua Hak Dilindungi.Pemasok Produsen Pengencang Baja Tahan Karat Kekuatan Tinggi Kustom

