Washer Kunci Musim Semi Washer Datar
Cat:Mesin cuci logam
Mesin cuci datar dan mesin cuci pegas adalah aksesoris pengikat yang banyak d...
Lihat detailnya


Dua sekrup sadap sendiri dapat terlihat hampir sama di tempat sampah dan masih berperilaku sangat berbeda di jalur perakitan. Perbedaannya biasanya dimulai dari bagian ekor, ujung betis berhadapan dengan kepala. Sekrup ekor datar memiliki ujung yang tumpul dan memiliki talang, sedangkan sekrup ekor tajam memiliki ujung yang meruncing. Pilihan geometris tunggal tersebut menentukan apakah lubang pilot diperlukan, seberapa cepat sekrup dimulai, dan berapa banyak torsi penggerak yang diserap sambungan sebelum terjadi kegagalan.
Geometri, bagaimanapun, hanya menceritakan separuh cerita. Bahan di belakang ujungnya, bersama dengan perlakuan panas yang diterapkan padanya, menentukan apakah benang terbentuk dengan rapi di media atau mengelupasnya.
Dalam terminologi pengikat, ekor adalah ujung terminal betis, dan mengatur cara sekrup memasuki benda kerja.
Karena ujung ekor yang tajam meruncing, ulir pertamanya menjadi tidak lengkap dan semakin dalam seiring dengan gerak maju sekrup. Sekrup ekor datar membawa ulir yang lebih lengkap lebih dekat ke ujung betis, yang mengubah distribusi beban sepanjang panjang pengikatan dan bentuk kurva torsi penggerak.
Nilai baja karbon seperti C1022A biasanya dikeraskan: permukaannya dikarburasi hingga mencapai kekerasan tinggi sehingga dapat memotong atau membentuk ulir, sedangkan intinya tetap lebih lembut dan keras sehingga sekrup tidak patah karena torsi. Kesenjangan antara kekerasan permukaan dan kekerasan inti inilah yang membuat sekrup kecil menjadi agresif dan tahan lama.
Opsi baja tahan karat berperilaku berbeda dan sering disalahpahami:
Perbedaan paling penting pada ujung yang tajam. Titik tersebut memiliki penampang yang sangat kecil, sehingga titik yang terlalu keras atau terlalu keras dapat patah saat mengemudi, sedangkan titik yang kurang mengeras akan terlipat dan tidak dapat dihidupkan. Sekrup ekor datar menyebarkan tekanan penggerak ke area yang lebih luas, namun pengikatan ulirnya yang panjang berarti kedalaman kotak harus tetap konsisten di sepanjang keseluruhan panjang ulir.
Poin penting
Geometri ujung menentukan cara sekrup memasuki material. Tingkat material dan kedalaman casing menentukan apakah material tersebut dapat bertahan dalam proses.
Sekrup ekor datar adalah pengikat pengikatan terkontrol. Karena tidak dapat menembus benda kerja, diameter lubang dan kualitas lubang menentukan kondisi pembentukan ulir. Pada lembaran logam, lubang biasanya dilubangi atau dibor sedikit di bawah ukuran ulir nominal, dan sekrup menggulung atau memotong ulirnya sendiri di dinding lubang tersebut. Dalam plastik dan die casting, lubang inti yang dibentuk menghasilkan hasil yang sama.
Konsekuensinya dapat diprediksi: torsi awal lebih tinggi karena profil ulir penuh langsung terpasang, panjang pengikatan mudah dikontrol, dan sambungan dapat dibongkar dan dipasang kembali dengan kerusakan yang jauh lebih kecil dibandingkan akibat ujung tajam. Sekrup ekor datar juga merupakan pilihan alami ketika sekrup melewati panel pertama dan harus membentuk ulir pada mur, atasan, atau lapisan kedua yang lebih tebal.
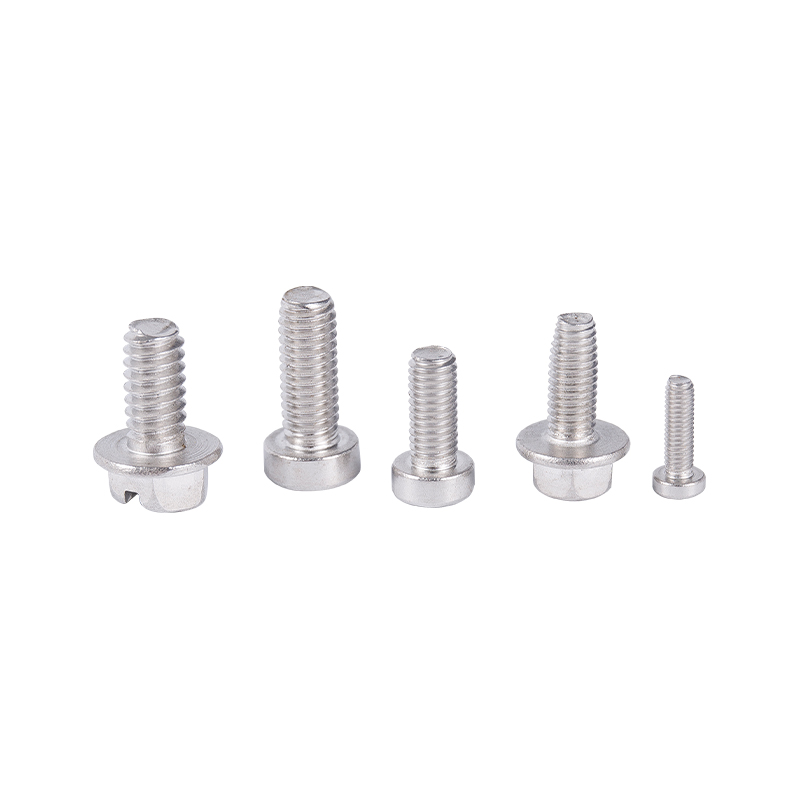 Sekrup Self-Tapping Ekor Datar untuk Lubang Logam dan Lubang Buta Ekor datar tumpul cocok untuk logam yang telah dibor sebelumnya, lubang buta dan pekerjaan bagian bawah, dengan kepala datar atau panci dan opsi karbon atau baja tahan karat. Lihat Produk →
Sekrup ekor yang tajam memperdagangkan kontrol untuk kecepatan. Titik tersebut menempatkan dirinya sendiri, mendorong material ke samping dan menarik benang pertama hingga bersentuhan, sehingga tidak diperlukan operasi pengeboran terpisah pada kayu, papan partikel, lembaran tipis, dan banyak plastik. Imbalannya adalah substrat harus menerima material yang dipindahkan. Pada kayu keras padat atau baja tebal, titik tersebut tidak memiliki tempat untuk memindahkan material dan torsi penggerak meningkat tajam.
Desain titik tajam juga memusatkan tegangan, karena ujung runcing membawa lebih sedikit material dan beban pembentuk benang berkumpul pada sejumlah kecil baja yang diperkeras. Di sinilah kontrol kedalaman case menjadi penting: case yang terlalu dangkal maka titiknya berubah bentuk, case yang terlalu rapuh dan point chipnya.
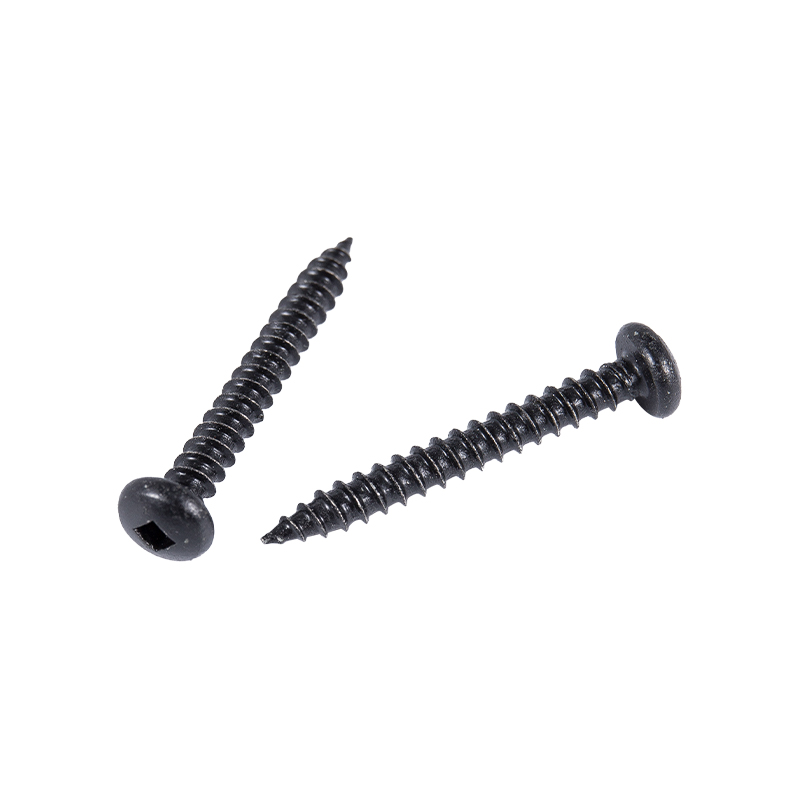 Sekrup Self-Tapping Ujung Tajam Kepala Pan Ideal untuk rakitan logam yang telah dibor sebelumnya, sekrup kepala panci yang tersembunyi ini memotong benang dan mendistribusikan kekuatan penjepit ke seluruh konstruksi, furnitur, dan penutup peralatan. Lihat Produk →
Tabel di bawah ini merangkum perbedaan yang paling penting selama pekerjaan spesifikasi.
| Fitur | Ekor datar | Ekor yang tajam |
|---|---|---|
| Akhiri geometri | Wajah tumpul dan miring | Titik meruncing berbentuk kerucut |
| Lubang percontohan | Wajib, diameternya dikontrol | Biasanya tidak diperlukan |
| Memulai perilaku | Membutuhkan lubang yang terletak | Titik awal dari diri sendiri |
| Pertunangan benang | Selesaikan thread menjelang akhir | Utas tidak lengkap di ujungnya |
| Substrat yang khas | Lembaran logam, plastik, die casting, bos | Kayu, papan partikel, lembaran tipis, plastik |
| Permintaan kedalaman kasus | Seragam di seluruh utas | Kontrol ketat pada intinya |
| Penghapusan dan penggunaan kembali | Lebih baik, lebih sedikit kerusakan media | Lebih banyak kerusakan substrat |
Kinerja pembentukan benang merupakan hasil perlakuan panas dan juga hasil desain. Karburasi menciptakan lapisan permukaan yang keras, pendinginan kunci dalam transformasi, dan temper mengembalikan ketangguhan inti yang cukup untuk bertahan dari torsi pemasangan. Kedalaman kotak, kekerasan permukaan, dan kekerasan inti semuanya harus ditahan di dalam jendela, dan jendela tersebut paling mudah ditahan ketika atmosfer tungku dan profil suhu berulang dari batch ke batch.
Oleh karena itu, peralatan proses berada tepat di belakang kualitas pengikat. Tungku karburasi dan tempering dengan atmosfer terkendali dari kisaran yang ditentukan dengan benar peralatan perlakuan panas jaga agar kedalaman kasus tetap seragam di seluruh lot produksi, bukan hanya dalam sampel. Survei kekerasan dan pengujian semprotan garam kemudian memastikan bahwa lapisan permukaan berfungsi sebagaimana mestinya dalam pelayanan.
Keputusan material harus mengikuti substratnya, bukan sebaliknya.
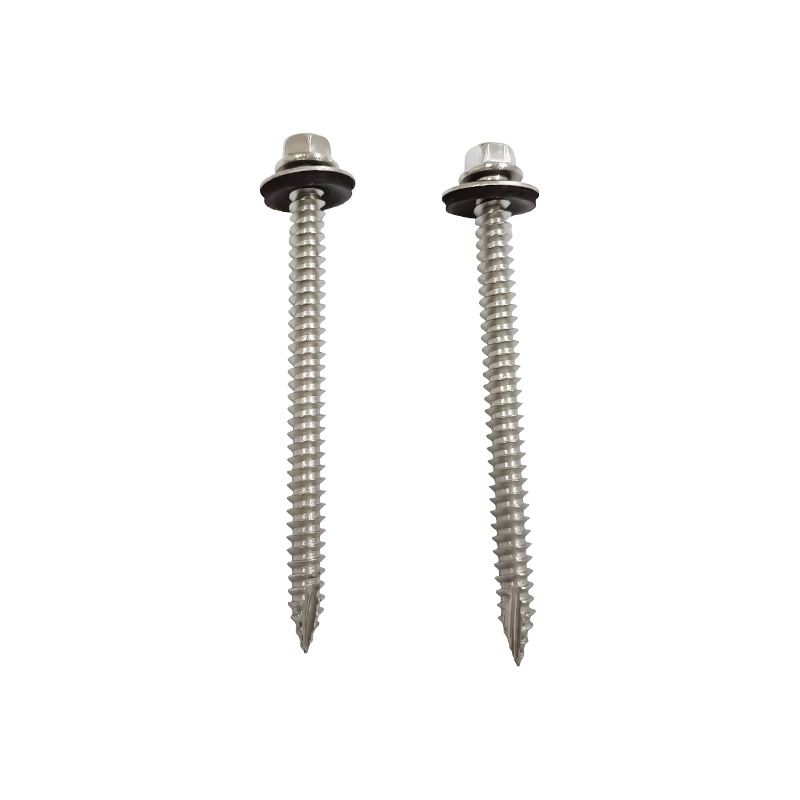 Sekrup Self-Tapping Tipe 17 Kepala Washer Hex dengan Washer EPDM Untuk atap dan kelongsong logam luar ruangan, sekrup SUS410 ini menggunakan ulir penopang dan mesin cuci penyegel untuk meningkatkan pengikatan dan menahan masuknya kelembapan. Lihat Produk →
| Modus kegagalan | Kemungkinan penyebab material | Koreksi praktis |
|---|---|---|
| Benang dilucuti di media | Lubang percontohan too large, or case depth too shallow | Kurangi diameter lubang, verifikasi kekerasan permukaan |
| Fraktur titik saat mengemudi | Kedalaman casing yang berlebihan atau temper yang tidak memadai | Periksa kembali siklus karburasi dan suhu tempering |
| Ujungnya terlipat dan sekrupnya berputar | Kekerasan permukaan terlalu rendah untuk substrat | Tingkatkan kedalaman kasus atau pilih tingkat yang lebih sulit |
| Galling dan perampasan dalam stainless | Kelas austenitik dikombinasikan dengan gesekan tinggi | Ganti ke SUS410 atau gunakan pelumas yang sesuai |
| Karat muncul di sekitar kepala | Baja karbon dengan pelapisan yang tidak memadai | Tingkatkan ke kelas tahan karat yang ramah lingkungan |
Tidak. Sekrup ekor yang tajam dapat dimulai dari lubang biasa, tetapi sekrup ekor datar memerlukan lubang yang telah disiapkan dengan diameter yang benar. Mengemudi sekrup ekor datar tanpa lubang pilot biasanya merusak benda kerja alih-alih membentuk ulir.
Dari logam dan plastik kaku, ya. Lubang biasanya dilubangi atau dibor sedikit di bawah ukuran ulir nominal sehingga sekrup memiliki bahan untuk membentuknya, dan lubang inti yang dibentuk memiliki fungsi yang sama pada bagian plastik.
Tidak ada nilai yang lebih baik secara universal. C1022A yang diperkeras case mencapai kekerasan permukaan yang tinggi dengan biaya rendah. SUS410 menawarkan kekerasan yang sebanding dengan ketahanan terhadap korosi yang lebih baik, yang penting dalam layanan lembab atau agak korosif.
Nilai austenitik seperti SUS304 dan SUS316 tidak dapat dikeraskan dengan perlakuan panas, sehingga ulirnya lebih lembut daripada baja karbon yang diperkeras. Gesekan yang lebih tinggi juga menyebabkan timbulnya luka, yang meningkatkan risiko benang terkelupas atau sekrup tercukur.
Pilihan antara sekrup sadap ekor datar dan ekor tajam bergantung pada bagaimana sambungan harus terbentuk. Ekor yang tajam mengoptimalkan kecepatan pemasangan dan kemampuan memulai sendiri, asalkan media dapat menerima material yang dipindahkan dan ujungnya memiliki kedalaman wadah yang tepat di belakangnya. Ekor datar mengoptimalkan kualitas pengikatan, prediktabilitas torsi, dan penggunaan kembali, asalkan lubang disiapkan dengan benar. Dalam kedua kasus tersebut, tingkatan dan perlakuan panas di balik ujungnya menentukan apakah tujuan desain dapat bertahan dalam produksi.
Untuk gambaran yang lebih luas tentang bagaimana pengencang ini diklasifikasikan dan diterapkan, ikhtisar berikut ini jenis dan pemilihan sekrup sadap sendiri adalah bacaan pendamping yang berguna.
Mesin cuci datar dan mesin cuci pegas adalah aksesoris pengikat yang banyak d...
Lihat detailnya
ZKL Series Aluminium Alloy Annealing Furnace adalah peralatan canggih yang di...
Lihat detailnya
ZKL Seri 850 ℃ Pra-Vacuum Aluminium Fiber Welding Resistance Furnace adalah p...
Lihat detailnya
Seri ZKL Continuous Mesh Belt Conveyor Tempering Furnace cocok untuk temperin...
Lihat detailnya
Tungku tempering Seri RJ2 650 ℃ Pit Tempering cocok untuk perlakuan panas tem...
Lihat detailnya
Fitur desain dari sekrup self-tapping point kepala countersunk memungkinkan m...
Lihat detailnya
Countersunk, Raised-Countersunk, Trumpet, Pan Head, Round Head Washer dan Ova...
Lihat detailnya
Fitur desain sekrup self-tapping ekor datar adalah bahwa ekor memiliki tepi y...
Lihat detailnya+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
2155, Jalan Shuanglong, Distrik Nanhu, Jia Xing City, Provinsi Zhejiang
Hak Cipta © Jiaxing Zhongke Metal Technology Co., Ltd. Semua Hak Dilindungi.Pemasok Produsen Pengencang Baja Tahan Karat Kekuatan Tinggi Kustom